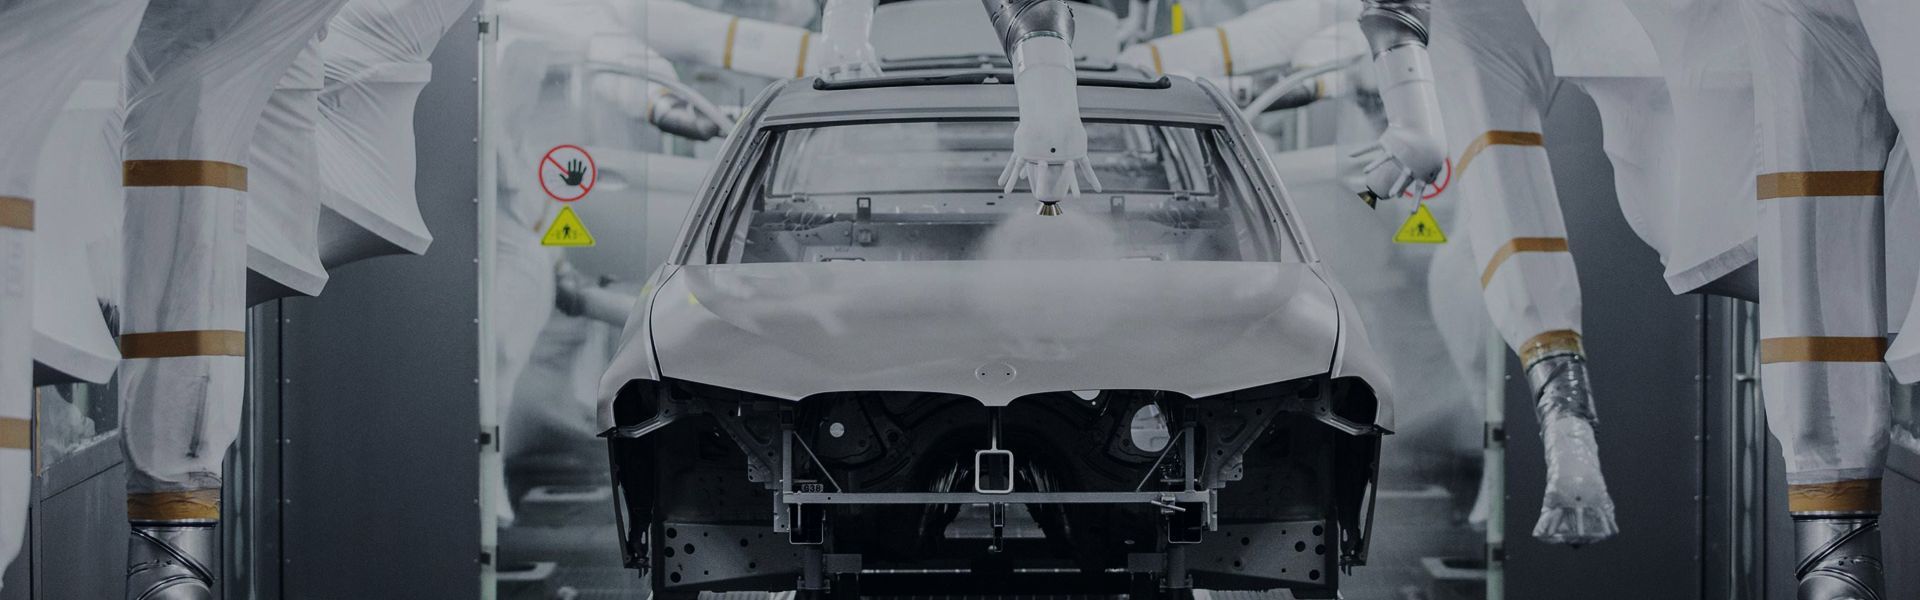
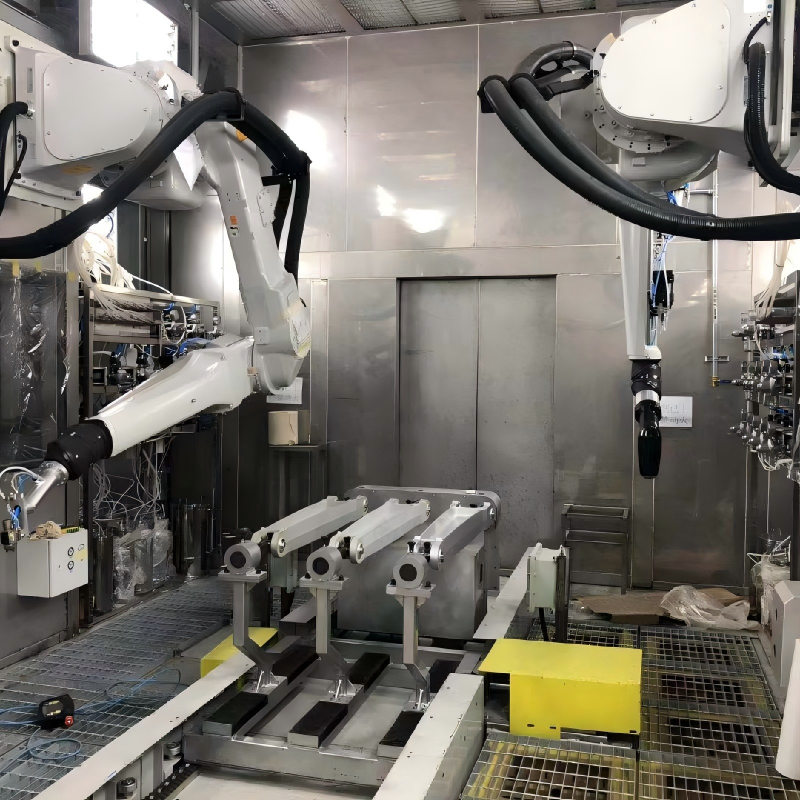
Striekacie pištole sú kľúčovými komponentmi na konci výrobnej linky.náterový systémIch atomizačná stabilita má priamy vplyv na kvalitu povlaku a efektivitu výroby. Upchatie pištole je častým problémom pri nanášaní laku. Spôsobuje prestoje na čistenie, kozmetické chyby, ako sú farebné odchýlky a oranžová farba.e odlupuje sa, narúša výrobu, zvyšuje spotrebný odpad a môže dokonca poškodiť komponenty presných zbraní. Väčšina podnikov iba odstraňuje upchatia po poruchách, čo nedokáže vyriešiť ich základné príčiny. Odborníci z odvetvia poznamenávajú, že zmierňovanie upchatia by malo ísť nad rámec reaktívneho riešenia problémov. Systematický koniec-to-Na predchádzanie problémom pri zdroji je potrebný rámec prevencie.
Upchatie striekacej pištole môže byť dôsledkom kombinácie faktorov súvisiacich s náterovým materiálom, zariadením, procesom a prevádzkovým prostredím. Sedimentácia, aglomerácia náteru a dlhodobé používanie po miešaní môžu viesť k kontaminácii časticami. Neúčinný filtračný systém, zle navrhnuté potrubie, opotrebované časti pištole a nepresná regulácia teploty spôsobujú hromadenie zvyškov náteru. Nesprávne nakonfigurované parametre striekania, nesprávne čistiace postupy, nestabilná teplota a vlhkosť v dielni., a stlačený vzduch obsahujúci nadmerné množstvo nečistôt môže prispievať k opakovanému upchávaniu.
Štandardizovaný, systematický prístup môže tieto výzvy efektívne riešiť. Pri zdroji to zahŕňa prísnu vstupnú kontrolu, skladovanie s kontrolovanou teplotou a viacstupňovú filtráciu náterových materiálov, ako aj optimalizované rozloženie potrubí na elimináciu oblastí, kde môže náter stagnovať. Na strane zariadenia by sa mali stanoviť denné, týždenné a mesačné harmonogramy údržby, pričom modely striekacie pištole by sa mali vyberať podľa požiadaviek na náter a aplikáciu a prívod stlačeného vzduchu by mal byť správne filtrovaný a upravený. Vo výrobnej hale by sa mali štandardizovať parametre striekania a postupy čistenia pri zmene farby s použitím inteligentných zariadení na udržiavanie konzistentných procesných podmienok.
Okrem toho by výrobcovia mali udržiavať čisté prostredie v dielni, poskytovať odborné školenie operátorom a zavádzať inteligentné monitorovacie a varovné systémy na sledovanie tlaku, teploty a ďalších kľúčových parametrov v reálnom čase a identifikáciu potenciálnych rizík. Analýza základných príčin a zdokumentované preskúmania prípadov môžu pomôcť vytvoriť proces riadenia s uzavretou slučkou. Prechodom od reaktívneho riešenia problémov k proaktívnej prevencii rizík môžu výrobcovia znížiť mieru porúch, udržať stabilnú a efektívnu prevádzku lakovacej linky a v konečnom dôsledku zlepšiť kvalitu, znížiť náklady a zvýšiť celkovú efektivitu.
Čas uverejnenia: 29. septembra 2026